
 茨城県筑西市井上1162-1
 0296-37-5746
アルミ製の筐体・カバー・ブラケットの板金製作を依頼しようとしたとき、「アルミのスポット溶接には対応していない」と断られた経験はないでしょうか。
アルミのスポット溶接は、鉄やステンレスのそれと比べて設備・技術のハードルが高く、対応できる工場が限られています。一方で「軽量化のためにアルミを使いたい」「ボルト穴を開けずにきれいに仕上げたい」「歪みをできるだけ抑えたい」というニーズは、FA・自動化設備の進展とともに確実に増えています。
本記事では、アルミのスポット溶接がなぜ難しいのか、ボルト締結やTIG溶接との違いはどこにあるのかを整理した上で、渡辺工業がどのように対応しているかをご紹介します。
Contents
スポット溶接とは
スポット溶接(抵抗スポット溶接)は、2枚以上の金属板を重ねて上下から電極で挟み、大電流を短時間流すことで接合部(ナゲット)を形成して溶着する溶接方法です。
溶加材(溶接棒やワイヤー)を使わず、電流と圧力だけで接合するため、以下の特長があります。
- 板を表面から貫通させることなく接合できる
- 溶接スピードが速く、量産に適している
- 外観が比較的きれいに仕上がる(突起・盛り上がりが少ない)
- フラックスや溶加材が不要で、後処理工程が少ない
鉄板や亜鉛めっき鋼板のスポット溶接は、自動車ボディや家電筐体など幅広い製品で標準的に使われる一般的な接合方法です。しかし、アルミに対して同じことをするためには、専用の設備とノウハウが必要になります。
アルミのスポット溶接が難しい3つの理由
一般の単相交流式スポット溶接機では、アルミの溶接に必要な電流値を出すことができません。その理由はアルミ固有の材料特性にあります。
理由① 熱伝導率が高く、電流が逃げやすい
アルミの熱伝導率は鉄の約3倍です。電極から大電流を流しても、熱が母材全体に素早く拡散してしまうため、接合部(ナゲット)に必要な熱を集中させることが難しくなります。これに対応するには、一般の単相交流式より短時間に大電流を流せる「直流インバーター式」の専用溶接機が必要です。
理由② 表面の酸化被膜が溶接を妨げる
アルミは空気中に放置するだけで表面に酸化アルミニウム(Al₂O₃)の被膜が形成されます。この酸化被膜は融点が約2,000℃と非常に高く、アルミ本体の融点(約660℃)をはるかに上回ります。溶接前にこの被膜を適切に処理しないと、ブローホール(気泡による穴)やクラックが生じ、溶接強度が低下します。
理由③ 電気抵抗が低く、発熱量が不足しやすい
アルミは鉄と比べて固有抵抗(電気の流れにくさ)が約5分の1と低い金属です。スポット溶接はジュール熱(電気抵抗×電流²×時間)で接合部を溶かす仕組みですが、抵抗値が低いとそもそも熱が発生しにくく、適正なナゲットが形成されません。
| 特性 | 鉄(SPCC) | アルミ(A5052) |
|---|---|---|
| 融点 | 約1,540℃ | 約660℃(鉄の約43%) |
| 熱伝導率 | 約84 W/m・K | 約138 W/m・K(約1.6倍) |
| 固有抵抗 | 約10.0 μΩ・cm | 約5.2 μΩ・cm(約1/2) |
| 酸化被膜 | 常温ではほぼなし | 常温でもすぐ形成(融点約2,000℃) |
| 汎用スポット溶接機 | 対応可 | 対応不可(専用機が必要) |
※ 参考:神奈川県立産業技術総合研究所「アルミニウム合金のスポット溶接に関する中小企業支援事例」(2017年)
直流インバーター式スポット溶接とは
アルミのスポット溶接に対応するために用いられるのが「直流インバーター式スポット溶接機」です。従来の単相交流式と比べて、次のような特長があります。
| 比較項目 | 単相交流式(一般的) | 直流インバーター式 |
|---|---|---|
| 電流の種類 | 交流(50/60Hz) | 直流(高周波変換) |
| 通電速度 | 遅い | 高速(ミリ秒単位で制御) |
| アルミへの対応 | 困難(電流値不足) | 対応可(大電流を短時間で供給) |
| 熱影響・歪み | 熱が広がりやすい | 入熱を最小限に制御できる |
| 溶接痕の外観 | 打痕が残りやすい | 痕が小さく仕上がりやすい |
| 消費電力 | 大 | 小(単相交流比で大幅削減) |
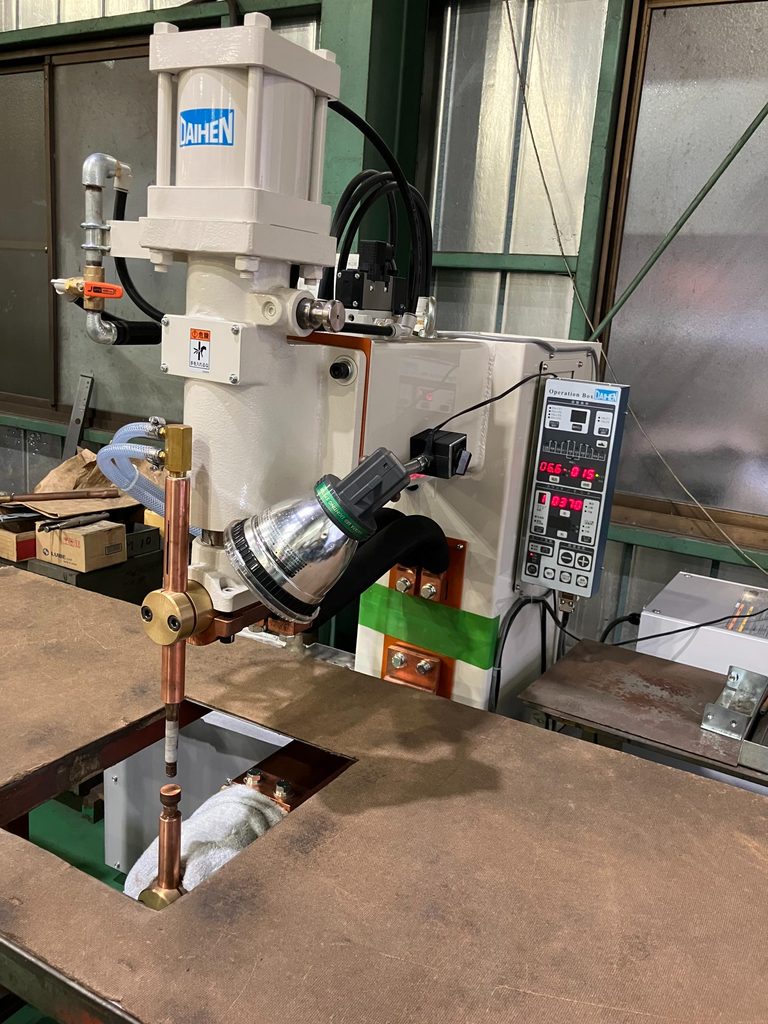
渡辺工業では直流インバーター式スポット溶接機を導入しており、アルミ薄板の接合を板を貫通させずに圧着し、歪みを最小限に抑えた溶接が可能です。
TIG溶接では予熱管理などの熟練度が要求され、ファイバーレーザー溶接では高出力による薄板の溶け落ちリスクが生じることがあります。これに対してスポット溶接は、局所に短時間で熱を加えて圧着するため、薄板アルミの接合において歪みを抑えやすい方法です。
アルミ スポット溶接 vs ボルト・ナット締結 ― どちらを選ぶべきか
アルミ薄板を接合する方法として、スポット溶接のほかに「ボルト・ナット締結」があります。それぞれに適した用途が異なるため、設計段階での選定が重要です。
| 比較ポイント | スポット溶接 | ボルト・ナット締結 |
|---|---|---|
| 重量 | 接合部に追加部品なし → 軽い | ボルト・ナット分の重量が加算される |
| 外観・仕上がり | 溶接痕のみ(表面に突起なし) | ボルト頭が表面に出る |
| コスト(部品点数) | 低い(材料コストのみ) | ボルト・ナット・座金の調達が必要 |
| 加工穴 | 不要 | 穴あけ加工が必要 |
| 分解・メンテナンス性 | 分解不可(溶着) | 分解・再組立てが可能 |
| 振動緩み | なし(溶着のため) | 振動で緩む可能性あり(緩み止め対策が必要) |
| 適した用途 | 量産品・外観重視・軽量化優先 | 分解整備が前提の組立品 |
軽量化が最優先で、外観がきれいに仕上がり、メンテナンスのための分解が不要な製品には、スポット溶接が有利です。逆に「現場で組み付け後に部分交換できること」「あとからアクセスしたい箇所がある」といった設計要件がある場合は、ボルト締結の方が適しています。
アルミ筐体・カバー・ブラケットなどの量産品や、外観品質が求められる製品では、スポット溶接への切り替えによって軽量化と見た目の向上を両立できるケースが多くあります。
アルミ スポット溶接 vs TIG溶接 ― 薄板の接合に適した方法はどちらか
アルミの接合方法として最も一般的なのがTIG溶接(交流TIG)です。スポット溶接と比べたとき、どのような違いがあるでしょうか。
| 比較ポイント | アルミ スポット溶接 | アルミ TIG溶接 |
|---|---|---|
| 入熱量・歪み | 入熱が局所的・短時間 → 歪みが少ない | 連続入熱のため薄板では歪みが出やすい |
| 溶接スピード | 速い(点接合) | やや遅い(連続溶接) |
| 溶加材 | 不要 | 必要(溶接棒) |
| 外観 | 点状の痕のみ | 連続ビード(美しい仕上がりも可能) |
| 気密性 | 点接合のため気密は低い | 全周溶接で気密確保が可能 |
| 板厚の下限目安 | t0.5〜0.8程度から対応可 | t0.8〜1.0以上が一般的 |
| 適した用途 | 薄板・量産・外観品・軽量構造 | 気密部品・構造部品・フレーム |
薄板アルミ(t0.5〜t1.5程度)の組み立てでは、スポット溶接の方が入熱管理がしやすく、歪みを抑えやすいというメリットがあります。ただし、気密性が必要な部品(ダクト・タンクなど)ではTIG溶接による全周溶接が適しています。
渡辺工業ではスポット溶接・TIG溶接の両方に対応しており、製品の用途・要件に合わせて最適な工法を提案しています。
アルミ スポット溶接が適している用途
以下のような製品・用途では、アルミ スポット溶接を採用することで品質・コスト・重量面のメリットを得やすくなります。
① 筐体・電装ボックス・カバー類
アルミ薄板を使った機器の外装カバーや電装ボックスは、軽量性と外観品質が求められます。スポット溶接はボルト頭の露出がなく、表面の突起を最小限に抑えられるため、外観品として優れた仕上がりになります。研究機関・精密装置・産業用機械周辺のブラケット類にも採用例があります。
② ブラケット・フレームの量産品
同じ形状を繰り返し製造する量産品では、スポット溶接の「速い・きれい・後処理が少ない」という特長がコスト削減に直結します。ボルト・ナットの部品点数削減と穴あけ工程の省略も工数削減につながります。
③ 鉄製品からアルミへの材質変更品
重量削減の目的で既存の鉄製筐体・カバーをアルミに切り替える際、従来はスポット溶接を使っていたケースでも「アルミではスポット溶接できない」と判断し、ボルト締結やリベットに変更しているケースがあります。渡辺工業ではアルミ対応の直流インバーター式設備により、アルミでもスポット溶接を継続することが可能です。
④ 振動環境下での組立品
溶着で接合するスポット溶接は、ボルト締結のような「振動による緩み」が発生しません。振動が多い機械設備の周辺部品、輸送機器の内装部品などでは長期信頼性の観点でスポット溶接が有効です。
なぜ「アルミのスポット溶接」に対応できる業者が少ないのか
前述のとおり、アルミのスポット溶接には汎用の単相交流式溶接機では対応できず、直流インバーター式の専用設備が必要です。また設備を導入しただけでは不十分で、次のようなノウハウの蓄積が品質を左右します。
- 酸化被膜への対処(溶接前の前処理・電極管理)
- 電流・加圧力・通電時間の最適条件の設定
- 板厚・合金種別ごとの条件管理(A5052とA1050では挙動が異なる)
- ブローホール・クラックを防ぐための温度管理と入熱制御
これらの要素がそろって初めて、外観・強度ともに安定した品質のアルミ スポット溶接が実現します。設備投資と技術習熟の両方が必要なため、「断られた」「他社に頼んだら品質が安定しなかった」というご相談を多くいただいています。
渡辺工業のアルミ スポット溶接 対応力
渡辺工業(茨城県筑西市)は、創業50年以上にわたって薄板板金・溶接加工に特化してきたメーカーです。直流インバーター式スポット溶接機を導入し、アルミ薄板のスポット溶接に対応しています。
直流インバーター式スポット溶接機による安定した品質
従来の単相交流式では対応できないアルミのスポット溶接を、直流インバーター式設備により実現しています。短時間の高電流制御により、入熱量を最小限に抑えながら適正なナゲットを形成します。薄板を貫通させることなく圧着接合するため、仕上がりが美しく、歪みの少ない製品が得られます。
切断・曲げ・溶接・表面処理の一貫対応
材料調達からレーザー切断・曲げ加工・スポット溶接・TIG溶接・アルマイト処理・塗装まで、社内で一貫対応しています。工程間の段取りロスが少なく、接続精度と外観品質を担保した製品を短納期でお届けします。
TIG溶接との使い分けで最適工法を提案
外観・気密・用途に応じて、スポット溶接とTIG溶接を使い分けています。「気密は不要だが歪みを抑えて外観よく仕上げたい」という場合はスポット溶接、「フランジ部の全周溶接で気密を確保したい」という場合はTIG溶接と、製品要件に合わせた提案が可能です。
研究機関・産業機械・車両部品への納入実績
研究機関向けのアルミブラケット、産業機械メーカー向けのアルミカバー、車両部品メーカー向けのドア部品など、幅広い分野のアルミ溶接案件に対応してきた実績があります。競合が少ないアルミ溶接分野において、Webを通じた問い合わせが継続的に増えています。
対応仕様
| 項目 | 渡辺工業の対応範囲 |
|---|---|
| スポット溶接機種 | 直流インバーター式スポット溶接機(アルミ対応) |
| 対応材質 | A5052(汎用) / A1050(純アルミ系) / A6063(押出形材) |
| 対応板厚 | t0.5〜t3.0(素材・条件による) |
| 最小ロット | 試作1枚〜(量産まで対応) |
| 組み合わせ溶接 | TIG溶接との併用で気密部・構造部にも対応 |
| 表面処理 | アルマイト・塗装(社内または協力先で対応) |
| 図面対応 | 正式図面・ポンチ図・3Dデータ・現物から製作用図面を起こして対応 |
よくある質問(FAQ)
Q. アルミは普通のスポット溶接機では溶接できませんか?
A. 一般に普及している単相交流式のスポット溶接機ではアルミの溶接は困難です。アルミは熱伝導率が高く固有抵抗が低いため、一般機では接合部に必要な熱量が確保できません。渡辺工業では直流インバーター式の専用機により対応しています。
Q. アルミ スポット溶接の仕上がりはどのようなものですか?
A. 点状の接合痕が残りますが、ボルト頭のような突起はなく、外観はフラットに仕上がります。ただし適正条件を守らないとブローホールや変色が生じることがあるため、条件管理と前処理が重要です。渡辺工業では溶接条件を素材・板厚ごとに管理し、安定した外観品質を確保しています。
Q. スポット溶接とTIG溶接、どちらを選べばよいですか?
A. 気密が不要で外観を重視する薄板組立品にはスポット溶接が適しています。フランジ溶接・ダクト・タンクなど気密が必要な部品にはTIG溶接が適しています。両方の対応が可能ですので、製品の要件をご相談いただければ最適な工法を提案します。
Q. 鉄製品のアルミ化を検討しているが、スポット溶接はそのまま使えますか?
A. アルミ対応の直流インバーター式設備があれば、鉄と同様にスポット溶接を使うことが可能です。ただし、板厚・リブ形状・補強設計などはアルミの特性に合わせた見直しが必要な場合があります。材質変更のご相談も受け付けています。
アルミのスポット溶接なら渡辺工業
アルミのスポット溶接が一般の板金工場に断られる最大の理由は、汎用の単相交流式溶接機では対応できないことです。直流インバーター式の専用設備と、アルミ特有の酸化被膜・熱特性への対処ノウハウが揃って初めて、安定した品質の接合が実現します。
スポット溶接はボルト締結と比べて軽量・外観品質・振動信頼性の面で有利であり、TIG溶接と比べると薄板での歪みを抑えやすいという特長があります。軽量化が求められるアルミ筐体・カバー・ブラケットの量産品にとって、スポット溶接は有力な選択肢です。
渡辺工業では直流インバーター式スポット溶接機を導入し、アルミ薄板のスポット溶接に対応しています。試作1枚からの対応も可能ですので、まずはお気軽にご相談ください。
 0296-37-5746