
 茨城県筑西市井上1162-1
 0296-37-5746
アルミ製フランジの特注製作は、一見シンプルな部品に見えて、実際には「切削精度」と「溶接品質」の両方が問われる、難易度の高い加工品です。
フランジは「面で接続する」部品であるため、平面度・穴位置精度・溶接後の歪みの3点が、接続先との気密や接合強度に直接影響します。ところが、切削と溶接を両方できる工場は多くなく、工程を分けると精度管理が難しくなります。
渡辺工業は薄板板金・溶接加工を主力とし、アルミTIG溶接に強みを持っています。切削工程は協力会社と連携することで、フランジ本体の切削から溶接・仕上げまでを一貫して対応する体制を整えています。本記事では、アルミフランジの種類・製作上の注意点・工法の選び方から、渡辺工業への相談の流れまでを解説します。
Contents
アルミフランジとは
フランジ(Flange)とは、配管・ダクト・装置のポートを「面同士で突き合わせて接続する」ための接合部品・形状のことです。ボルト穴を介して固定することで取り外し可能な接続を実現し、気密・液密・構造的な接続強度を確保します。
アルミ製フランジは、以下のような用途で使われます。
- 真空装置・ガス配管のポート接続(気密が最重要)
- ダクト・排気設備の接続(レデューサー、エルボとの組み合わせ)
- 産業機械のポート・接続口(軽量化・耐食性の観点)
- 研究装置・実験設備のカスタム接続部品
- 食品・医薬品設備(アルマイト処理で衛生性確保)
フランジの形状は「板状のリング+ボルト穴」という基本構造ですが、板厚・外径・内径・ボルト穴配置・フランジ面仕上げなど、仕様が細かく決まっており、既製品で対応できないケースが多いため特注加工の需要が高い部品です。
アルミフランジの種類
① 板フランジ(プレートフランジ)
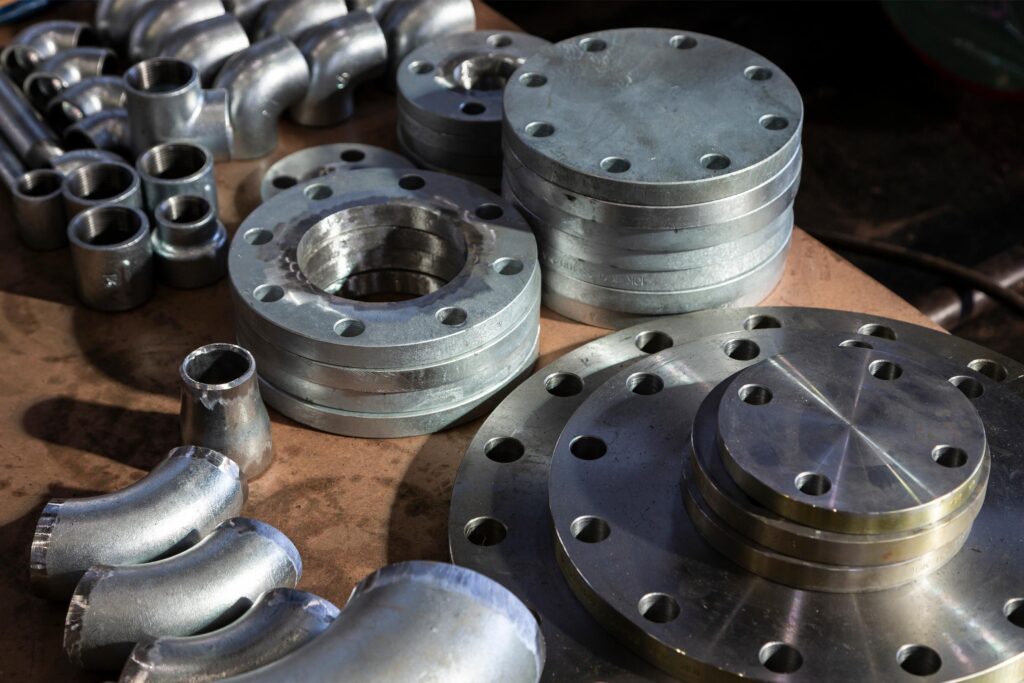
平板を切削・穴あけして製作する最もシンプルな形状。板厚t10〜t30程度のアルミ板から外形・内径・穴をNCで加工します。フランジ単体として部材供給されることが多く、パイプや板金筐体への溶接後使用が一般的です。
② 管フランジ(パイプ溶接フランジ)
アルミ管(丸管・角管)の端部にフランジを溶接で取り付けた構造。管のサイズとフランジの穴位置・シール面が一体で機能します。溶接後の歪みを抑えながらフランジ面の平面度を確保することが製作上の最大の課題です。
③ 角フランジ(矩形フランジ)
角ダクト・角管の端部に取り付けるフランジ。四隅のコーナーRと穴位置の精度が気密性に影響します。アルミ薄板から製作するケースと、切削板を使うケースがあります。
④ カスタムフランジ(異形・特殊ポート)
標準規格に合わない特殊ポート形状・接続口径のフランジ。研究装置・実験設備向けに図面支給で特注製作されることが多く、切削精度と溶接品質の両方が求められます。
アルミフランジ製作が難しい理由
① 溶接後の歪みでフランジ面の平面度が出ない
フランジの最も重要な機能は「面同士を密着させて気密・液密を確保すること」です。しかしアルミは熱伝導率が高く、TIG溶接時の入熱が周囲に広がりやすいため、溶接後に歪みが発生しやすい材料です。フランジ面が0.1〜0.3mm以上歪むと、ガスケット・パッキンを挟んでも気密が出ない原因になります。
歪みを抑えるには、溶接順序・拘束治具・溶接条件の管理が必要です。場合によっては溶接後に再切削(フランジ面の仕上げ切削)を行い、平面度を確保します。
② 切削と溶接の両方の工程管理が必要
フランジ本体の精度は切削で作り込みますが、管や筐体への接合は溶接で行います。切削精度が高くても、溶接時の入熱で変形すれば精度が失われます。切削工場と溶接工場が別々では、この「切削→溶接→精度確認」の工程を通しで管理することが難しくなります。
③ アルミのTIG溶接に専門技術が必要
アルミのTIG溶接には「交流TIG」が必要で、酸化被膜(Al₂O₃)を除去しながら溶接する「クリーニング作用」の制御が必要です。溶接条件(電流・周波数・クリーニング幅)を素材の合金種・板厚・形状に合わせて設定しなければ、ブローホール(気泡)や融合不良が生じます。フランジ全周溶接では、均一な溶け込みと歪みの最小化を両立させる熟練技術が求められます。
④ 酸化被膜の前処理と後処理(アルマイト)の段取り
溶接前のアルミ表面には酸化被膜があるため、溶接部周辺の化学洗浄・機械的清浄が必要です。また食品・医薬・真空装置向けではアルマイト処理(陽極酸化)を後工程で施すケースが多く、溶接ビードのアルマイト処理への適合性も確認が必要です。
フランジの製作工法:切削 vs 板金 vs 溶接の組み合わせ
| 工法・構成 | 特長 | 適した用途 |
|---|---|---|
| 切削のみ(NC旋盤・マシニング) | 寸法精度が最も高い。フランジ単品供給向き | 高精度ポート、真空装置、JIS規格フランジ |
| 板金プレス+溶接 | 薄板から量産に向く。形状の自由度が高い | 角フランジ、ダクト用フランジ(大量生産) |
| 切削フランジ+TIG溶接(管への接合) | 切削精度+溶接接合の組み合わせ。フランジ面精度と気密を両立 | 配管・ダクト端部フランジ、研究装置向け |
| 板金+切削仕上げ+TIG溶接 | 薄板加工の自由度と切削の仕上げ精度を組み合わせ | レデューサー一体型フランジ、特殊ポート形状 |
渡辺工業では「切削フランジ+TIG溶接(管・板金筐体への接合)」の組み合わせを協力会社との連携で対応しています。フランジ単体の切削は精密加工の協力会社、溶接・板金加工・表面処理は渡辺工業が担当することで、一括発注・一貫管理が可能です。
アルミフランジ製作における素材選定
| 合金種 | 特長 | 主な用途 |
|---|---|---|
| A5052 | 耐食性・溶接性ともに優秀。最も汎用的 | ダクト・装置部品・一般産業用フランジ |
| A6061 | 強度高く切削性が良い。アルマイト発色も良好 | 高強度が必要なポート、精密機器向け |
| A6063 | 押出形材で入手しやすい。外観仕上がりが良い | 建材・外装向けフランジ、アルマイト前提品 |
| A1050(純アルミ系) | 熱・電気伝導性が高い。溶接しやすいが強度低め | 熱交換器・電気関係の接続部品 |
| A5083 | 高強度・耐海水性。LNGなど低温環境向け | 船舶・低温流体配管 |
一般的な産業用フランジにはA5052が最も多く使われます。切削性・強度・アルマイト適性のバランスが必要な場合はA6061が適しています。
フランジ溶接で歪みを抑えるための管理ポイント
アルミフランジ溶接で最も問題になる「溶接後の歪み」を抑えるために、渡辺工業では以下のアプローチを取っています。
溶接順序・対称溶接による歪み分散
フランジの全周を一方向に連続溶接すると、熱が一方向に蓄積して変形します。対称位置を交互に溶接する「飛び溶接」「対称溶接」を行うことで、熱の偏りを防ぎ歪みを最小化します。
拘束治具による固定
溶接中にフランジが動かないよう、専用の拘束治具でワークを固定します。溶接後に治具を外した際の「スプリングバック(弾性戻り)」も計算した上での設計が必要です。
溶接後のフランジ面仕上げ切削(必要な場合)
要求精度が高い場合は、溶接後に協力会社でフランジ面を再切削し、平面度を保証します。切削→溶接→再切削という流れを、発注先を分けることなく一括で管理します。
入熱管理(電流・速度・パス数)
アルミTIG溶接では溶接電流と溶接速度のバランスが歪みに直結します。薄板フランジほど入熱を最小限に抑える必要があり、条件設定は素材・板厚・形状ごとに管理しています。
アルミフランジと接続部品の一括製作
フランジは単体で機能する部品ではなく、必ず「接続先の配管・ダクト・筐体」と組み合わせて機能します。渡辺工業では、フランジ付きの以下の部品を一括で製作しています。
フランジ付きレデューサー(角丸変換)
角ダクトから丸ダクトへの変換部分にフランジを一体で製作します。展開・成形・溶接・フランジ加工を一連の工程で対応するため、接続精度と気密性の確保が容易です。レデューサー単体の製作実績も多数あります。
フランジ付き角ダクト・丸ダクト
ダクト本体とフランジを一体で製作し、接続先のフランジとの穴位置・シール面を整合させた状態で納品します。設備全体の寸法に合わせたカスタム製作に対応しています。
フランジ付き筐体・カバー
機械カバーや装置筐体にフランジを設けることで、メンテナンス性や接続性を高める設計に対応します。アルミ薄板の筐体加工とフランジ切削・溶接を組み合わせた製作が可能です。
渡辺工業のアルミフランジ製作 対応力
アルミTIG溶接の専門技術
アルミのTIG溶接には交流TIG(AC-TIG)が必要で、酸化被膜を除去しながら溶接するクリーニング作用の制御が重要です。渡辺工業は薄板アルミのTIG溶接を主力としており、フランジ全周溶接における歪み管理・入熱管理のノウハウを蓄積しています。
切削協力会社との連携による一貫対応
フランジ本体の精密切削は、連携する協力会社(NC旋盤・マシニングセンタ)に委託し、溶接・板金加工・表面処理を渡辺工業が担当します。発注先を1社にまとめることで、工程間の精度管理と納期管理が一元化されます。「切削はA社、溶接はB社に別々に頼まなければならない」という手間が省けます。
レーザー切断・曲げ・溶接・表面処理の一貫工場
レーザー切断・曲げ加工・TIG溶接・スポット溶接・アルマイト処理・塗装まで、板金加工の各工程を社内または協力先で一貫対応しています。フランジ付きダクト・筐体・カバー類の一式製作にも対応しています。
ポンチ図・ラフ図からの製作対応
正式な製作図面がなくても、接続先のフランジ寸法・穴位置・内径・外径が分かる情報があれば、製作用図面を起こして対応しています。既存部品の現物合わせにも対応しています。
対応仕様
| 項目 | 渡辺工業の対応範囲 |
|---|---|
| 対応材質 | A5052 / A6061 / A6063 / A1050(合金種は相談可) |
| 板厚・切削厚 | フランジ板厚t3〜t30(切削協力会社との連携による) |
| 溶接方法 | TIG溶接(交流AC-TIG)/ スポット溶接(薄板のみ) |
| 形状 | 丸フランジ / 角フランジ / 異形カスタムフランジ |
| 接続先との一括製作 | フランジ付きダクト / レデューサー / 筐体 / カバー 一式対応 |
| 表面処理 | アルマイト(協力先) / 塗装(社内・協力先) |
| 最小ロット | 試作1枚〜(量産まで対応) |
| 図面対応 | 正式図面・ポンチ図・現物合わせから製作用図面を起こして対応 |
よくある質問(FAQ)
Q. アルミフランジの切削と溶接を別々に依頼する必要がありますか?
A. 渡辺工業では切削工程を協力会社と連携して対応しているため、発注先を1社にまとめることができます。切削と溶接の工程間の調整も渡辺工業が行うため、お客様の手間を省けます。
Q. 溶接後にフランジ面が歪まないか心配です。
A. アルミは溶接時の熱で歪みが生じやすい材料です。渡辺工業では溶接順序の管理・拘束治具の使用・入熱制御で歪みを最小化しています。要求精度が高い場合は溶接後に協力会社でフランジ面を仕上げ切削し、平面度を確保した状態で納品することも可能です。
Q. JIS規格のフランジでなくても対応できますか?
A. 特注寸法・特殊ポート形状のカスタムフランジに対応しています。接続先のフランジ寸法・穴位置・内径・外径が分かれば、ポンチ図や現物から製作用図面を起こして対応します。
Q. アルマイト処理は対応していますか?
A. 社内での処理は行っていませんが、連携する協力先でアルマイト処理に対応しています。溶接後アルマイトを前提とした溶接ビードの仕上げにも対応していますので、まずご相談ください。
Q. フランジ付きのダクト・レデューサーの一式製作は依頼できますか?
A. 対応しています。フランジ付きレデューサー(角丸変換含む)、フランジ付き角ダクト・丸ダクトの一式製作は渡辺工業の得意分野です。接続先の設備全体の寸法に合わせたカスタム製作をお受けします。
アルミフランジ製作なら渡辺工業
アルミフランジの特注製作は、切削精度・溶接品質・歪み管理の3つが揃って初めて、接続先との気密と精度が確保できる部品です。切削と溶接を別々の工場に依頼すると、工程間の精度管理と納期管理が難しくなります。
渡辺工業では、アルミTIG溶接の専門技術を軸に、切削協力会社との連携による一貫対応を提供しています。フランジ単体から、フランジ付きレデューサー・ダクト・筐体の一式製作まで、ご要件に合わせた対応が可能です。
図面がなくても、接続先の寸法や形状の情報があれば対応できますので、まずはお気軽にご相談ください。
 0296-37-5746